

Wypływka jest częstym, choć frustrującym problemem w procesie formowania wtryskowego. Jako zaufany dostawca wtryskarek spotkałem wielu klientów borykających się z tym problemem. Na tym blogu omówię przyczyny, dla których wtryskarka może wytwarzać wypływki podczas procesu wtrysku, i przedstawię wskazówki, jak sobie z nimi poradzić.
1. Niedopasowana siła mocowania
Jedną z głównych przyczyn wypływu jest niewystarczająca siła mocowania. Gdy siła zwarcia wtryskarki nie jest wystarczająca, aby wytrzymać wysokie ciśnienie powstające podczas wtryskiwania stopionego tworzywa sztucznego do gniazda formy, połówki formy można nieznacznie rozsunąć. Ta niewielka szczelina umożliwia wyciek stopionego plastiku, powodując wypływ.
Wymagana siła zwarcia zależy od różnych czynników, takich jak wielkość formy, rodzaj tworzywa sztucznego i ciśnienie wtrysku. Na przykład większe formy lub tworzywa sztuczne o dużej lepkości zwykle wymagają większych sił mocowania. Jeżeli w maszynie ustawiona jest zbyt mała siła zwarcia dla danego zadania, prawdopodobne jest wystąpienie wypływu.
Aby złagodzić ten problem, ważne jest dokładne obliczenie wymaganej siły docisku przed rozpoczęciem procesu wtryskiwania. Większość nowoczesnych wtryskarek posiada możliwość regulacji siły zwarcia. Zapewniając, że siła zwarcia jest odpowiednia dla formy i materiału, ryzyko wypływu można znacznie zmniejszyć.
2. Zużyte lub uszkodzone formy
Podczas procesu formowania wtryskowego formy poddawane są działaniu wysokich ciśnień i temperatur, które z biegiem czasu mogą powodować zużycie. Uszkodzone lub zużyte formy są główną przyczyną powstawania wypływek.
Pęknięcia, zadrapania lub źle ustawione elementy formy mogą powodować powstawanie szczelin, przez które może wyciekać stopione tworzywo sztuczne. Na przykład, jeśli linia podziału formy nie jest prawidłowo uszczelniona ze względu na zużycie, tworzywo sztuczne będzie wyciekać w tym miejscu, tworząc wypływkę. Dodatkowo, jeśli wnęki formy nie zostaną precyzyjnie obrobione, może to prowadzić do nierównomiernego rozkładu ciśnienia podczas wtrysku, zwiększając prawdopodobieństwo wypływu.
Niezbędna jest regularna konserwacja i kontrola form. Obejmuje to sprawdzenie pod kątem jakichkolwiek oznak uszkodzeń, dokładne czyszczenie form i niezwłoczną wymianę zużytych części. Inwestycja od początku w wysokiej jakości formy może również zmniejszyć częstotliwość problemów związanych z wypływem pleśni.
3. Nieprawidłowe parametry wtrysku
Parametry wtrysku, takie jak prędkość wtrysku, ciśnienie i temperatura, odgrywają kluczową rolę w zapobieganiu wypływowi. Jeśli te parametry nie zostaną ustawione prawidłowo, może to prowadzić do braku równowagi w przepływie stopionego tworzywa sztucznego w formie, co może skutkować wypływem.
Nadmierne ciśnienie wtrysku może wepchnąć stopiony plastik do obszarów, do których nie powinien się dostać, powodując jego ucieczkę przez szczeliny w formie. Podobnie duża prędkość wtrysku może powodować zbyt szybkie płynięcie tworzywa sztucznego, tworząc turbulencje i zwiększając nacisk na formę, co może prowadzić do wypływu. Z drugiej strony nieprawidłowe ustawienie temperatury może mieć wpływ na lepkość tworzywa. Jeśli plastik jest zbyt gorący, będzie bardziej płynny i będzie bardziej prawdopodobne, że wypłynie z formy.
Aby zoptymalizować parametry wtrysku, konieczne jest przeprowadzenie dokładnych testów i dostrojeń. Może to obejmować wykonanie zdjęć testowych i dostosowanie prędkości, ciśnienia i temperatury na podstawie wyników. Niezwykle pomocne może być także odniesienie się do wytycznych producenta materiału odnośnie zalecanych parametrów obróbki.
4. Niewłaściwe ustawienie formy
Właściwe ustawienie formy ma kluczowe znaczenie dla zapobiegania powstawaniu błysków. Jeśli połówki formy nie zostaną prawidłowo ustawione, pomiędzy nimi powstaną szczeliny, umożliwiające ucieczkę stopionego tworzywa sztucznego. To niewspółosiowość może wystąpić z różnych powodów, takich jak luźne śruby mocujące, zużycie mechanizmów prowadzących lub nieprawidłowy montaż formy.
Podczas procesu instalacji należy koniecznie upewnić się, że forma jest wyśrodkowana i wypoziomowana w wtryskarce. Należy regularnie sprawdzać, czy śruby mocujące są prawidłowo dokręcone oraz czy sworznie prowadzące i tuleje są w dobrym stanie. Jeśli zostaną wykryte jakiekolwiek oznaki niewspółosiowości, należy je natychmiast skorygować, aby uniknąć błysku.
5. Plastiki niskiej jakości
Jakość tworzywa sztucznego użytego w procesie formowania wtryskowego może również mieć wpływ na produkcję wypływki. Tworzywa sztuczne niskiej jakości mogą mieć niespójne właściwości, takie jak różna lepkość lub zawartość wilgoci. Te niespójności mogą wpływać na płynność tworzywa sztucznego w formie, zwiększając ryzyko wypływu.
Na przykład, jeśli tworzywo sztuczne zawiera dużą ilość wilgoci, podczas procesu wtryskiwania może powodować powstawanie pary. Para ta może wytworzyć dodatkowe ciśnienie w formie, wypychając tworzywo sztuczne przez dostępne szczeliny i powodując wypływ.
Zaleca się zaopatrywanie się w tworzywa sztuczne od renomowanych dostawców. Dobrą praktyką przed użyciem nowej partii tworzywa sztucznego jest wykonanie kilku podstawowych badań sprawdzających jego jakość i przydatność do procesu wtryskiwania.
Nasze rozwiązania i oferty produktów
Jako dostawca wtryskarek rozumiemy wyzwania stojące przed naszymi klientami w zakresie produkcji flash. Dlatego oferujemy szeroką gamę wysokiej jakości wtryskarek zaprojektowanych tak, aby zminimalizować te problemy.
NaszMaszyny wtryskowe do preform PETjest wyposażony w zaawansowaną technologię pozwalającą na precyzyjną kontrolę siły zwarcia, prędkości wtrysku i ciśnienia. Dzięki temu proces wtrysku przebiega sprawnie, zmniejszając ryzyko wypływu.

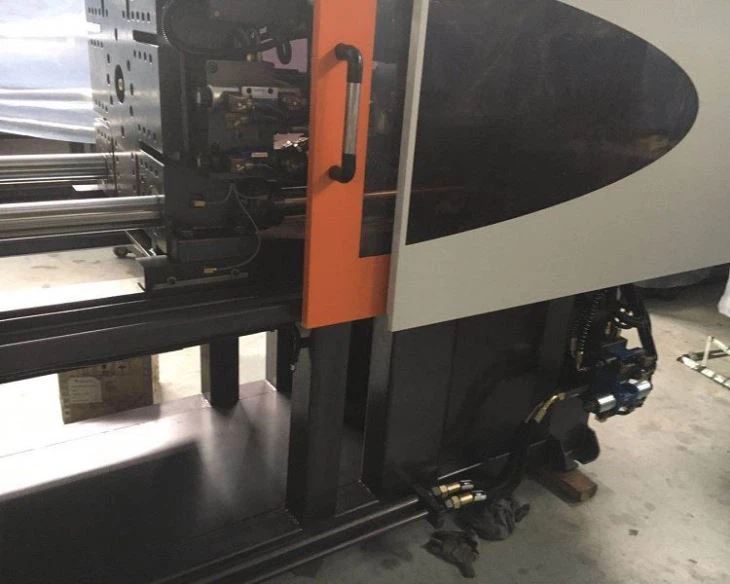
Zapewniamy równieżProjekt klienta Maszyna do formowania wtryskowego preform PET. Maszyny te można dostosować do specyficznych wymagań naszych klientów, w tym wielkości formy, rodzaju tworzywa sztucznego i pożądanej wielkości produkcji. Dostosowując maszynę do dokładnych potrzeb klienta, możemy zoptymalizować proces wtrysku i zminimalizować występowanie wypływek.
Kolejną doskonałą opcją jest naszaMaszyna do formowania wtryskowego tworzyw sztucznych SERVO MOTOR PET. Technologia serwosilników w tych maszynach zapewnia wysoką precyzję sterowania, pozwalając na dokładne ustawienie parametrów wtrysku. Skutkuje to bardziej stabilnym procesem wtrysku i mniejszą liczbą problemów z wypływem.
Wniosek
Wypływka podczas procesu wtryskiwania może być złożonym problemem mającym wiele przyczyn. Jednakże, rozumiejąc czynniki przyczyniające się do powstawania wypływek, takie jak niedopasowana siła zwarcia, zużyte formy, nieprawidłowe parametry wtrysku, niewłaściwe ustawienie formy oraz niska jakość tworzyw sztucznych, można podjąć proaktywne działania, aby temu zapobiec.
Jako dostawca maszyn wtryskowych dokładamy wszelkich starań, aby zapewnić naszym klientom najlepsze rozwiązania, aby sprostać tym wyzwaniom. Nasza oferta wtryskarek, w tym te wymienione powyżej, została zaprojektowana tak, aby zapewnić płynny i wydajny proces formowania wtryskowego przy minimalnym wypływie.
Jeżeli w procesie formowania wtryskowego napotykasz problemy z wypływką lub chcesz unowocześnić swoją wtryskarkę, zapraszamy do skontaktowania się z nami. Nasz zespół ekspertów jest gotowy pomóc Ci w znalezieniu odpowiedniego rozwiązania dla Twoich konkretnych potrzeb. Pracujmy razem, aby osiągnąć wysokiej jakości wyniki formowania wtryskowego.
Referencje
- „Podręcznik formowania wtryskowego” autorstwa OSSWALD, TIMOTHY A.
- „Technologia formowania wtryskowego tworzyw sztucznych” autorstwa Rosato, Dominic V.
- Raporty z badań branżowych dotyczące procesów i technologii formowania wtryskowego.